19138195422
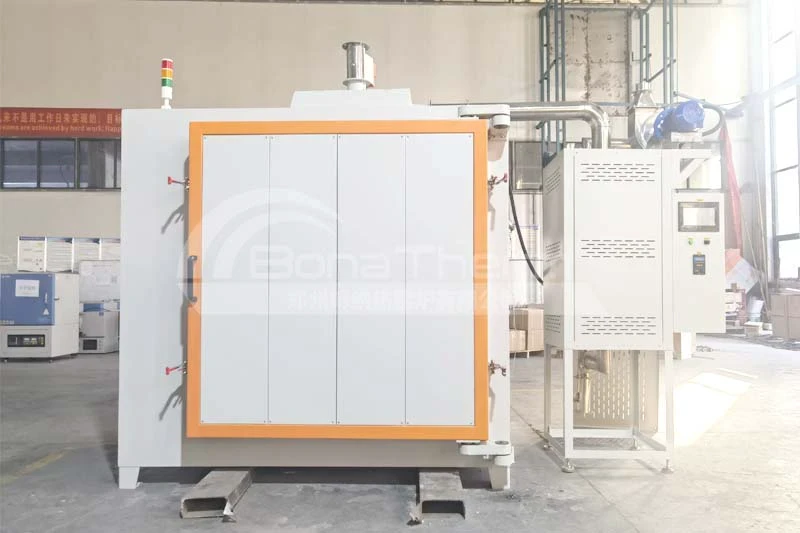
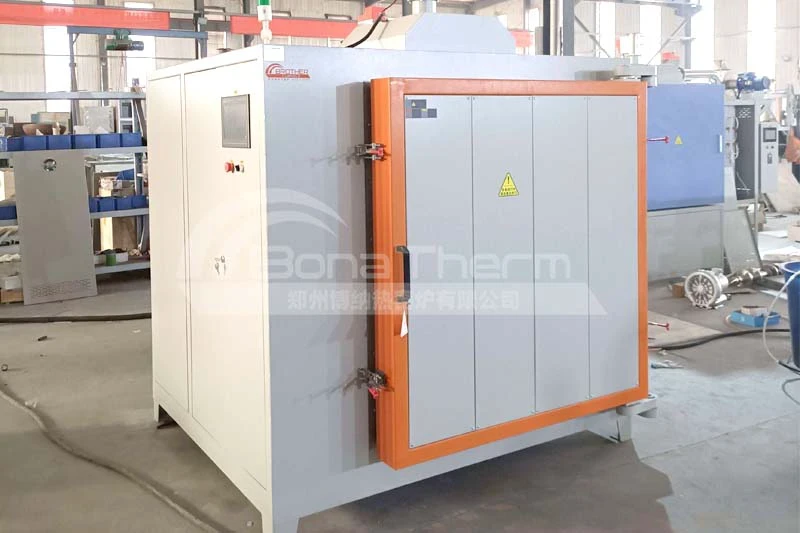
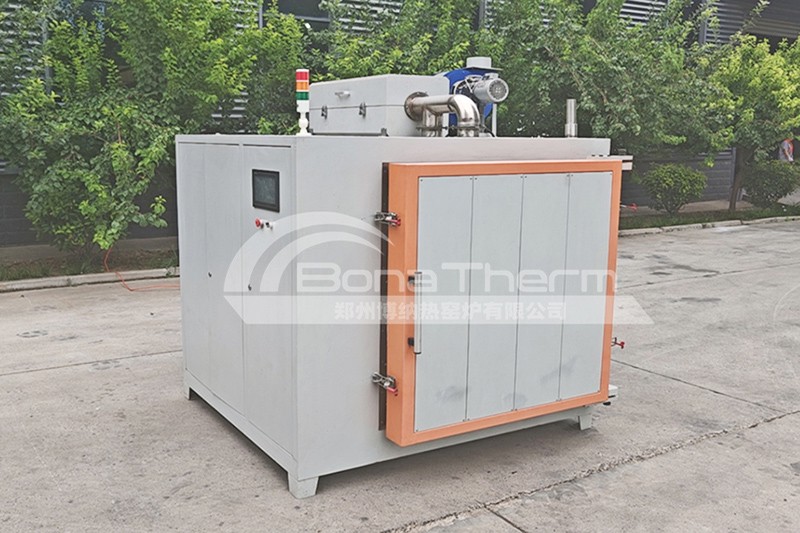
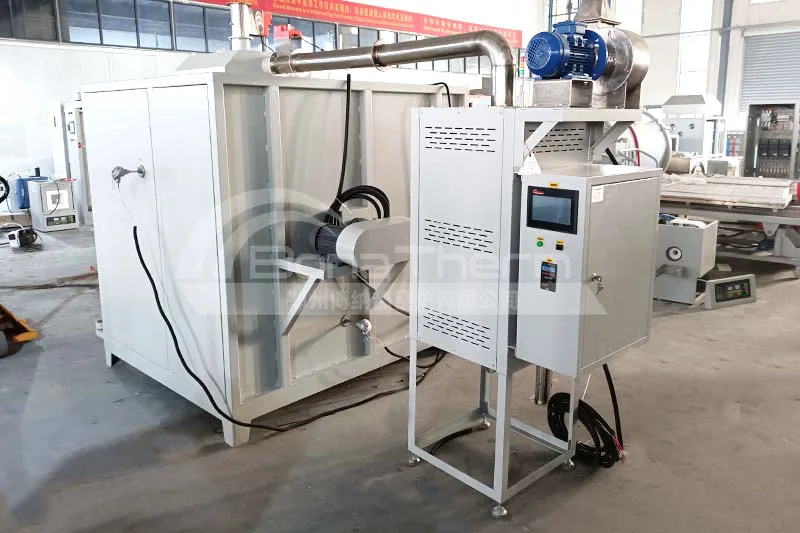
磁性材料热风循环脱脂炉
热风循环脱脂炉通过强制热风循环使炉内温度场和气氛场高度均匀,配合 1-5℃/min 的缓慢可编程升温曲线,让有机物在 400-600℃ 核心排胶区充分分解并随气氛排出,即使是薄片、大尺寸或复杂形状坯体也能同步均匀脱脂,有效避免变形与开裂,是陶瓷生坯质量的第一道防线。
 19138195422
一、热风循环脱脂排胶炉产品简介
热风循环脱脂炉是博纳热专门去除陶瓷生坯中有机粘结剂的专用排胶设备。设备通过强制热风循环使炉内温度场和气氛场高度均匀,配合 1-5℃/min 的缓慢可编程升温曲线,让有机物在 400-600℃ 核心排胶区充分分解并随气氛排出,即使是薄片、大尺寸或复杂形状坯体也能同步均匀脱脂,有效避免变形与开裂,是陶瓷生坯质量的第一道防线。
二、热风循环脱脂炉核心参数
参数项 | 规格 |
工作温度 | 室温至 1000℃,核心排胶区间 400-600℃ |
升温速率 | 1-5℃/分钟(可编程精确控制) |
温度均匀性 | ±3℃ ~ ±5℃ |
尾气处理 | 催化燃烧器等处理系统(达标排放) |
温控方式 | PID 智能控温、多区独立控温、可编程曲线控制 |
三、热风循环排胶炉优势特点
1. 低温慢速,防变形:升温下限可达 1℃/min,薄片、易变形坯体平稳脱脂;
2. 叠层同步脱脂:强制热风循环穿透叠层间隙,上中下层坯体脱脂程度一致;
3. 工艺可复制:全自动程序执行,摆脱对老师傅经验依赖,批次稳定性高;
4. 环保达标:催化燃烧尾气处理系统保证 VOC 达标排放。
四、行业应用
行业背景与痛点:铁氧体软磁薄片及 NFC 磁片厚度仅 0.3-1.0mm,表面积大、抗变形能力弱,排胶升温稍快即出现翘曲、边缘裂纹;叠烧时上下层气氛不均、下层脱脂不彻底,烧结后磁导率一致性差,分选损耗大。
工艺需求:低温慢速、均匀脱脂,全程防变形;大批量叠装下保证上中下层脱脂一致;排胶周期可控,兼顾品质与产能。
博纳热方案:配置热风循环脱脂炉,针对薄片类产品采用低温慢速控制程序:升温速率下限低至 1℃/min,400-600℃ 核心区延长保温;强制热风循环穿透叠层间隙,使上中下层坯体同步脱脂,避免局部应力与残碳。
实施效果
· 薄片翘曲率由改造前约 6% 降至 1% 以内;
· 叠烧产品磁导率批次一致性显著改善,分选报废率下降 70%;
· 全程自动曲线执行,新员工即可稳定操作,减少对熟练工的依赖。
小结:对"薄、软、脆"类磁性薄片,均匀温场 + 慢速可控的排胶节奏是关键。热风循环脱脂炉以稳定的工艺窗口,把经验型工序变成可复制的标准化流程。
客户案例
实力大厂 技术专精 贴心售后
 查看更多
相关产品展示
可根据客户需要定制产品满足您的需要